紧固件钝化:螺纹盲孔积液、氢脆风险与扭矩验收
紧固件的难点不在成膜,而在“牙距里有没有残液”“高强度件要不要谈去氢”。这两件事没处理好,盐雾再好也会在装配环节出问题。
一、先按材质把批次分开
紧固件最容易混料:同一张订单里可能同时有 304 六角螺栓、303 自攻钉、410 法兰面螺母。三类材料的工艺完全不同,必须分批。
| 材质 | 典型件 | 工艺 |
|---|---|---|
| 304 / 316 / 316L | 六角螺栓、螺母、垫片、机螺钉 | 活化 → 常温本色钝化 → 中和 → 封闭 |
| 303(含硫易切削) | 自动车床件、精密螺钉 | 303 专用钝化液,常温浸泡 |
| 410 / 420(马氏体) | 高强度螺栓、法兰面螺母 | 钝化液 50–65 ℃ → 固位剂 60–65 ℃ → 中和 → 封闭 |
| 碳钢镀锌 / 磷化 | 8.8 级、10.9 级常规件 | 不做钝化,钝化液会破坏镀层 |
303 要单独说一句:为改善切削性能加入的硫形成硫化物夹杂,这些夹杂就是点蚀起点。用通用钝化液处理,常见结果是点状花斑与盐雾不合格,因此必须用专用配方。
二、螺纹与盲孔:残液最爱躲的地方
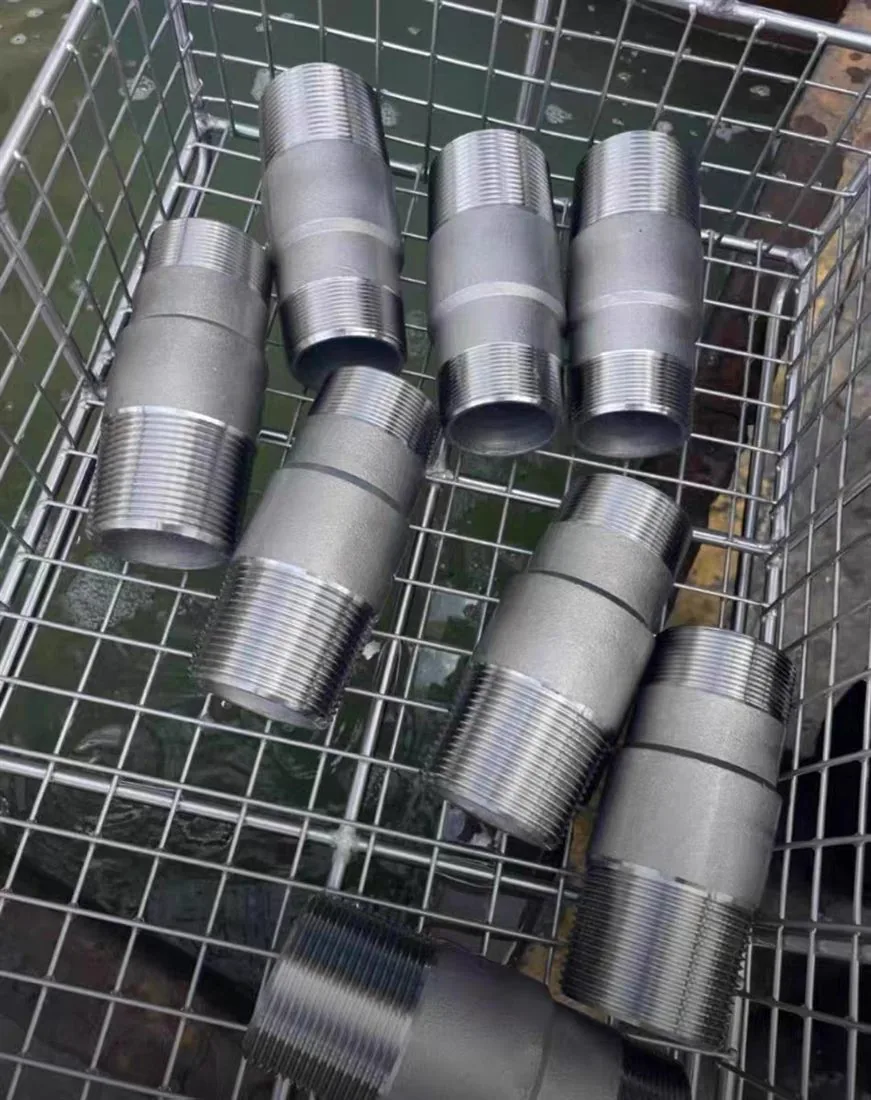
螺纹的牙距之间、盲孔底部、法兰面与螺杆过渡的圆角,都是液体进去后不容易出来的位置。残液留在这些地方,出槽后继续作用,表现为局部发黑、点蚀,或装配时才发现螺纹上有腐蚀痕迹。可执行的做法:
- 装篮不堆叠:螺栓平铺或立插,避免成捆扎紧;成捆的件接触面根本接触不到药液。
- 出槽即排水:倾斜并翻动,让牙距里的液体先流出来,再进漂洗槽。
- 漂洗分段:至少两道水洗,末道用去离子水,降低盐分残留。
- 离心加烘干:离心甩掉自由水,再热风烘干,避免牙距里留水。
三、氢脆:什么时候必须谈,怎么谈
高强度紧固件在酸洗、电镀等酸性工序中可能吸氢,装配后在应力下发生延迟断裂,这就是氢脆。钝化同样属于酸性或氧化性处理,是否构成吸氢风险,取决于材质强度等级、酸洗时间与工件应力状态,不能一句"钝化不影响"带过。
工程上的处理方式是:对 8.8 级及以上、弹簧件、冷镦成形的件,在含酸洗段的工艺里与客户确认去氢要求,按客户采用的标准(例如电镀紧固件领域常用的 ISO 4042 或 ASTM F1940 方向的评定方法)执行去氢与验证。常见做法是 190–230 ℃ 保温数小时,具体温度、时间与验证方法按标准条款和客户要求确定,我们不做脱离标准的承诺。
还有一条边界要说清:如果客户要求的是"钝化 + 去氢"一起交钥匙,那么在报价与工艺卡里就要分开列,因为去氢是独立的热处理工序,不是钝化槽里的一个参数。
四、扭矩与装配:为什么要复测
钝化膜是纳米级,理论上对摩擦系数影响很小;但紧固件的扭矩—预紧力关系还与表面状态、润滑、镀层有关。稳妥的流程是:首批钝化件做扭矩复测,与未处理件对比,确认预紧力在装配要求范围内再批量。对螺纹精度敏感的场景(如通止规检验),建议在试样阶段就过一遍通止规。
五、验收与常见缺陷
| 现象 | 优先排查 |
|---|---|
| 螺纹牙距里发黑 | 残液未排出、漂洗段数不足、烘干不到位 |
| 成捆件的接触面没处理到 | 装篮方式问题,需分散平铺或立插 |
| 303 件出现点状花斑 | 用错药剂,需换 303 专用钝化液 |
| 装配时发现延迟断裂 | 高强度件未做去氢或去氢不彻底,需回溯工艺与标准 |
| 盐雾合格但客户投诉早期锈蚀 | 包装与存放环节受潮,或封闭缺失 |
本篇的常见问题
螺栓钝化后会不会影响通止规检验?
钝化膜为纳米级,正常工艺下不影响螺纹精度。但前处理过度(酸洗时间过长)会改变牙型表面,因此建议首批做过通止规抽检;若客户对螺纹精度有硬要求,应在工艺卡里写明前处理上限。
高强度螺栓一定要做去氢吗?
要看强度等级、是否含酸洗段以及客户采用的标准。8.8 级及以上、弹簧件、冷镦件在含酸洗工艺里通常需要与客户约定去氢;具体按 ISO 4042、ASTM F1940 等标准方向与客户要求执行,不能凭经验判断。
镀锌螺栓能不能做钝化?
不能。钝化液作用于不锈钢基体,对碳钢镀锌件会破坏镀层,处理后外观与耐蚀都会变差。这类件应走镀层后处理(如镀锌钝化/封闭),属于另一套体系。
小件能不能整筐倒进槽里?
不建议。堆叠会造成接触面处理不到、残液排不出,批次一致性最差。至少做到薄层平铺、定时翻动,有条件配超声与离心。
303 的件能不能用 304 的钝化液?
不行。303 含硫,硫化物夹杂是点蚀起点,通用钝化液处理常出现点状花斑与盐雾不合格,必须用针对含硫易切削钢调整的专用配方。
延伸阅读
- 不锈钢轴承与套圈钝化:420 / 440C 的参数与沟道保护
- 洗钢水、酸洗与钝化怎么选:三种叫法的工序差别
- 盐雾 500 小时是怎么做到的:影响盐雾的五个环节
- 全部技术问答
相关产品
需要按工件配样?索取试样,或致电 150 7389 2725。