不锈钢 / 不锈铁钝化
不锈钢酸洗钝化液
焊缝两侧的彩色氧化带是耐蚀性的洼地。酸洗钝化一体处理,把这道洼地拉回母材水平。
- 焊接件 / 热加工件
- 浸泡工艺
- 25 kg / 桶
- 可提供试样
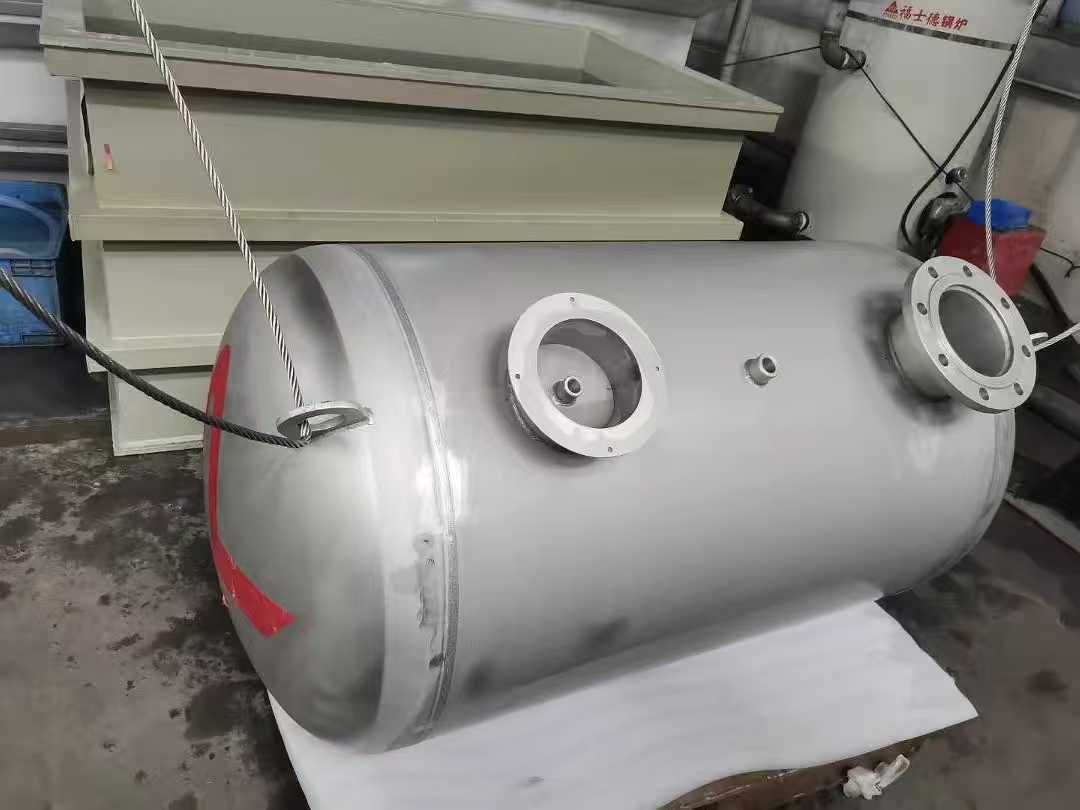
不锈钢焊接后,焊缝及热影响区会出现蓝、紫、金黄色的氧化带(俗称焊接热色),这层氧化皮破坏了表面的钝化膜,铬在高温下被消耗,局部耐蚀性显著下降。这是焊缝优先锈蚀的根本原因。
本品在同一道工序内完成酸洗与钝化:先溶解氧化皮与热色层,露出洁净基体,随即在表面重建钝化膜。相比先酸洗再钝化的两道流程,减少一次转运与漂洗,也减少了酸洗后到钝化之间的暴露时间。
处理对象
压力容器封头与筒体纵环焊缝、接管与法兰角焊缝、管道对接焊缝、食品设备罐体内壁、大型结构件的现场焊缝。小件可整件浸泡,大件按现场条件做局部涂刷或循环处理。
焊缝区为什么必须单独处理
母材的钝化膜在焊接热循环中被破坏,且焊缝金属的化学成分因填充材料与稀释率而与母材不同。不处理焊缝,整台设备的盐雾与晶间腐蚀结果就被焊缝决定——筒体再漂亮,一条焊缝没处理,检测就过不去。
常见问题
焊缝处理后颜色还会残留吗?
氧化皮去除彻底时焊缝呈均匀银白或与母材接近的色调。若反复处理后仍有色带,通常是氧化皮较厚、处理时间不足或槽液老化,需要延长接触时间或更换槽液。
酸洗钝化后必须彻底漂洗吗?
必须。酸液残留在缝隙、盲孔与螺纹内,会在几天后引发局部点蚀,比不处理更糟。有盲孔的工件建议增加浸泡漂洗与中和工序。
能不能只处理焊缝、不处理整台设备?
可以。现场常用涂刷或局部循环方式只处理焊缝及热影响区。这种方式对操作一致性要求更高,需按工艺卡控制接触时间与漂洗。