不锈钢轴承与套圈钝化:420 / 440C 的温度窗口与沟道保护
轴承件小、批量大、配合面精度高。钝化能不能做,先看材质是哪一类;做得好不好,多半取决于沟道有没有积液、烘干有没有到位。
一、先按材质分线,不要一刀切
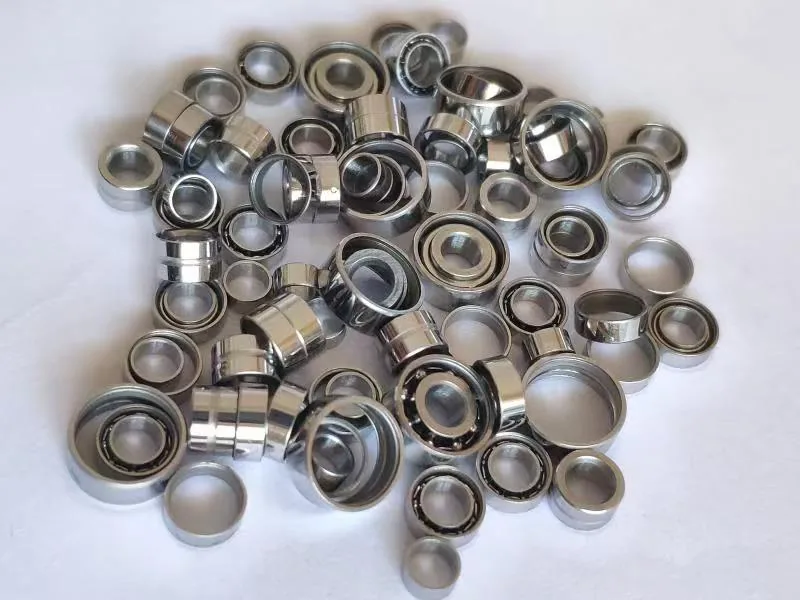
同一套轴承里,套圈、滚动体、保持架、密封件的材质常常不同,工艺也就不能同槽处理。判断顺序是:先看套圈材质,再看保持架与附件。
| 部件 | 常见材质 | 工艺路线 |
|---|---|---|
| 套圈 / 滚动体 | 420、440C、430(马氏体 / 铁素体) | 钝化液 50–65 ℃ → 固位剂 60–65 ℃ → 中和 → 封闭 |
| 保持架、环境件 | 304、316、321(奥氏体) | 活化 → 常温本色钝化 → 中和 → 封闭 |
| 镀锌、发黑件 | 碳钢 + 镀层 / 氧化层 | 不做钝化,钝化液会破坏镀层 |
混料是最常见的失误:一筐里既有 420 套圈又有 304 保持架,若整筐按常温走,套圈膜薄、盐雾短;若整筐按 50–65 ℃ 走,奥氏体件反而过度处理,外观容易发暗。正确做法是拆开分批。
二、50–65 ℃ 这个窗口是怎么来的
马氏体不锈钢含铬、低碳,靠自然氧化形成的膜很薄且不连续。钝化体系需要在一定温度下才能让铬在表面重新富集、把膜补完整,因此行业里对 410、420、430、3Cr13、9Cr18 这类材料统一采用 50–65 ℃ 的浸泡区间。低于这个区间,成膜慢而不完整,典型表现是"当时看着可以,放一周就起点";高于 65 ℃,槽液挥发加快、组分漂移,工件还有过腐蚀与薄壁变形的风险。
温度不是越高越好,时间也不是越长越好。升温到区间上限的目的是缩短达到合格膜层的时间,而不是靠延长时间堆膜厚——膜厚到一定程度就不再增长,继续泡只会增加带出损耗和过腐蚀概率。
三、固位剂那一道不能省
不锈铁的钝化膜比奥氏体更薄,抵抗后续酸碱切换的能力弱。钝化之后直接进中和槽,膜层在 pH 波动中容易被破坏。固位剂的作用是先把刚形成的膜固定住,再走中和、封闭。它需要在 60–65 ℃ 下浸泡,温度和钝化段接近但不相同,现场最容易出错的是把它当常温槽用。
四、沟道与滚道:配合面不允许过腐蚀
套圈的沟道、滚道、滚动体表面都是配合面。钝化膜是纳米级,不改尺寸;但过腐蚀会改变表面粗糙度,进而影响噪音、振动与寿命。控制手段有三条:
- 时间按工艺卡:以表面呈均匀银灰为准,不追求"越亮越好"。追求亮度通常意味着时间和浓度过量。
- 装挂不叠压:单件立放或串挂,避免套圈互相贴合,贴合面既接触不到药液,也排不出残液。
- 控制带出与串液:钝化槽后的水洗要保证换水频率,酸液带进中和槽会延长中和负担,也把腐蚀风险带到下一道。
五、前处理与干燥:两个最容易被压缩的环节
轴承件表面的污染物和普通五金不同:防锈油、磨削液、抛光膏残留,以及工序间周转带来的指纹。这些残留不除净,钝化膜就长在油膜上,结果是整批膜层不连续。建议顺序:除油脱脂(重油污件)→ 清洗 → 超声(有盲孔、沟道时)→ 活化 → 水洗 → 钝化。
干燥比多数工序更容易被省:沟道、保持架缝隙、密封槽里的残水,在装箱后形成局部潮湿环境,几天内就会出现早起锈。可用离心甩干配合热风烘干,单纯自然晾干对小件基本无效。
六、验收口径怎么谈
建议在试样阶段就约定三件事:外观(色泽均匀、无花斑与过腐蚀痕迹)、尺寸(钝化前后抽检关键尺寸,确认无变化)、耐蚀(中性盐雾按约定时长,500 h 属典型工艺条件下的参考值,实际以试样检测记录为准)。淬火态高强度件若经过酸洗段,还要和客户确认是否需要按相关标准做去氢处理,这一步不属于钝化本身,但必须提前说清。
| 现象 | 优先排查 |
|---|---|
| 套圈表面发暗、局部发黑 | 温度偏高或时间过长导致过腐蚀;也可能是前处理残留 |
| 沟道内出现斑点 | 沟道积液、装挂叠压、漂洗不到位 |
| 整批膜层不连续 | 除油不彻底、槽液老化、混料同槽 |
| 处理后一周内返锈 | 烘干不彻底、封闭缺失、包装前未冷却 |
本篇的常见问题
轴承套圈能不能用常温钝化液?
不建议。420、440C 属马氏体不锈钢,需要 50–65 ℃ 的钝化窗口才能形成连续膜层;常温处理常见结果是初期外观合格、放置一段时间后返锈。奥氏体保持架才是常温体系。
钝化会不会改变套圈尺寸和游隙?
钝化膜是纳米级厚度,不改变尺寸与游隙。真正会改变尺寸的是过腐蚀与前处理过度,因此时间和温度必须按工艺卡控制,不能靠延长时间提高盐雾。
沟道里出现发暗的斑怎么处理?
先判断是积液还是过腐蚀。积液造成的斑多为局部未接触药液或残液停留,调整装挂与漂洗即可;过腐蚀造成的斑通常伴随粗糙度变化,需要回调时间与温度,严重件只能返修。
一筐装几百件,怎么保证都处理到?
不要叠压。单件立放或串挂,篮装时定时翻动,有盲孔与沟道的件配超声;出槽后倾斜排水,再离心与烘干。批量件的批次波动,八成来自装挂和漂洗。
420 和 440C 的工艺参数一样吗?
同属马氏体,工艺路线一致:钝化 50–65 ℃,之后走固位剂 60–65 ℃。具体时间与槽液状态按材质硬度、表面状态和盐雾要求出工艺卡,两者不做统一时长承诺。
延伸阅读
- 不锈铁钝化的温度窗口:50–65 ℃ 为什么不能省
- 盐雾 500 小时是怎么做到的:影响盐雾的五个环节
- 洗钢水、酸洗与钝化怎么选:三种叫法的工序差别
- 全部技术问答
相关产品
需要按工件配样?索取试样,或致电 150 7389 2725。