医疗器械不锈钢钝化:316L 器械的工艺与验收口径
医疗件的要求不是“看起来亮”,而是洗得干净、灭得了菌、尺寸不变。钝化在这里承担的是耐蚀基础,不承担灭菌与清洁度的全部责任。
一、适用件与材质
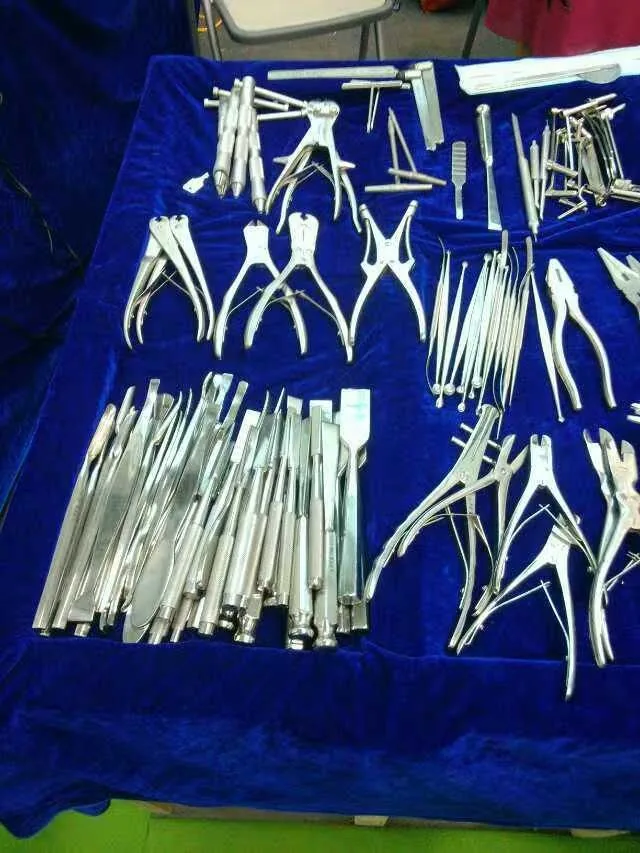
常见件分三类:骨科植入与配套工具(316L 骨钉、骨板、髓内钉)、手术器械(钳、剪、镊、撑开器、器械篮)、诊疗设备结构件(304、316 台面与支架)。材质以 316L 为主,304 多用于非植入的器械与器具。
二、三条硬约束
- 不改尺寸:植入物与器械的配合精度是硬指标。本色钝化膜为纳米级,不改变尺寸;风险来自前处理过腐蚀,而不是钝化本身。
- 不改激光标记:追溯标记(UDI、批号、规格)不能被破坏或变淡。强酸洗与机械打磨会损伤标记,本色路线不涉及。
- 不留残留:药液残留在铰接、刃口、盲孔与网孔里,会在高温高压灭菌时浓缩,加速点蚀。漂洗与中和的充分程度,比药剂选型更关键。
三、前处理:医疗件的脏和普通五金不一样
器械表面常见三类污染:抛光膏残留、加工与研磨带来的游离铁、以及人手接触的指纹与盐分。游离铁是点蚀的直接起点,必须通过除油、清洗、活化去除;只做钝化而不除游离铁,盐雾与灭菌循环都会暴露问题。
铰接结构(钳、剪)与网孔(器械篮)是最难洗的两类。建议配合超声,并在漂洗后做倾斜排水与翻动,避免液体困在结构缝隙里。
四、工艺参数方向
316L 与 304 属奥氏体,采用常温本色钝化,不需要加热;前处理按"除油 → 清洗 → 活化 → 水洗 → 钝化 → 水洗 → 中和 → 水洗 → 干燥"执行。行业内常参照 ASTM F86 一类标准给出的工艺方向确定前处理与钝化条件,但具体参数、验证方式与合规声明应以客户要求、检测报告和双方确认的工艺卡为准——我们不在官网声称"通过某项认证"。
五、灭菌循环后的表现
反复高温高压灭菌对钝化膜是持续考验。膜层完整时,器械外观稳定;膜层不完整或缝隙有残液时,点蚀最先出现在铰接处、刃口与焊缝。这也是为什么返修件要先做除锈与再钝化,而不是简单清洗后再灭菌。
六、验收口径
| 项目 | 口径 |
|---|---|
| 外观 | 色泽均匀、无花斑与过腐蚀痕迹、激光标记清晰 |
| 尺寸 | 关键尺寸抽检,与来料对比无变化 |
| 游离铁 | 可做游离铁检测(如蓝点法方向),以检测记录为准,不做口头承诺 |
| 清洁度 | 无药液残留、无异味;必要时做残留检测 |
| 耐蚀 | 中性盐雾或客户指定的模拟灭菌循环,按约定条件执行 |
本篇的常见问题
植入物钝化后尺寸会变吗?
本色钝化膜为纳米级,不改变尺寸。只要前处理不做过腐蚀,配合精度不受影响;建议首批抽检关键尺寸并与来料对比。
器械反复灭菌后出现变色怎么办?
先查钝化膜完整性与漂洗残留,而不是先换药剂。缝隙处残液在高温灭菌下会加速腐蚀,需加强漂洗与中和,并检查干燥是否彻底。
激光标记会不会被钝化弄掉?
本色钝化不会。强酸洗、机械打磨会损伤标记,因此植入件与带追溯标记的器械应走本色路线。
医疗器械钝化需要什么认证吗?
认证与合规声明取决于客户与监管要求,属双方合同与检测报告范畴。官网只说明工艺适配与可执行的验收口径,不做认证宣称。
手术器械的铰接处怎么处理干净?
铰接与刃口是残液最容易停留的位置。建议超声配合、开合动作辅助排液、漂洗后倾斜排水并翻动,必要时逐件检查。
延伸阅读
- 洗钢水、酸洗与钝化怎么选:三种叫法的工序差别
- 304 不锈钢钝化液怎么用:温度、时间与槽液维护
- 盐雾 500 小时是怎么做到的:影响盐雾的五个环节
- 全部技术问答
相关产品
需要按工件配样?索取试样,或致电 150 7389 2725。