前处理 · 清洗与活化
除油脱脂剂
重油污工件最怕两件事:油没除净就去钝化,或者除完油冲不干净,把表面活性剂带进钝化槽。
- 钢 / 铜 / 铝 · 前处理
- 浸泡工艺
- 25 kg / 桶
- 可提供试样
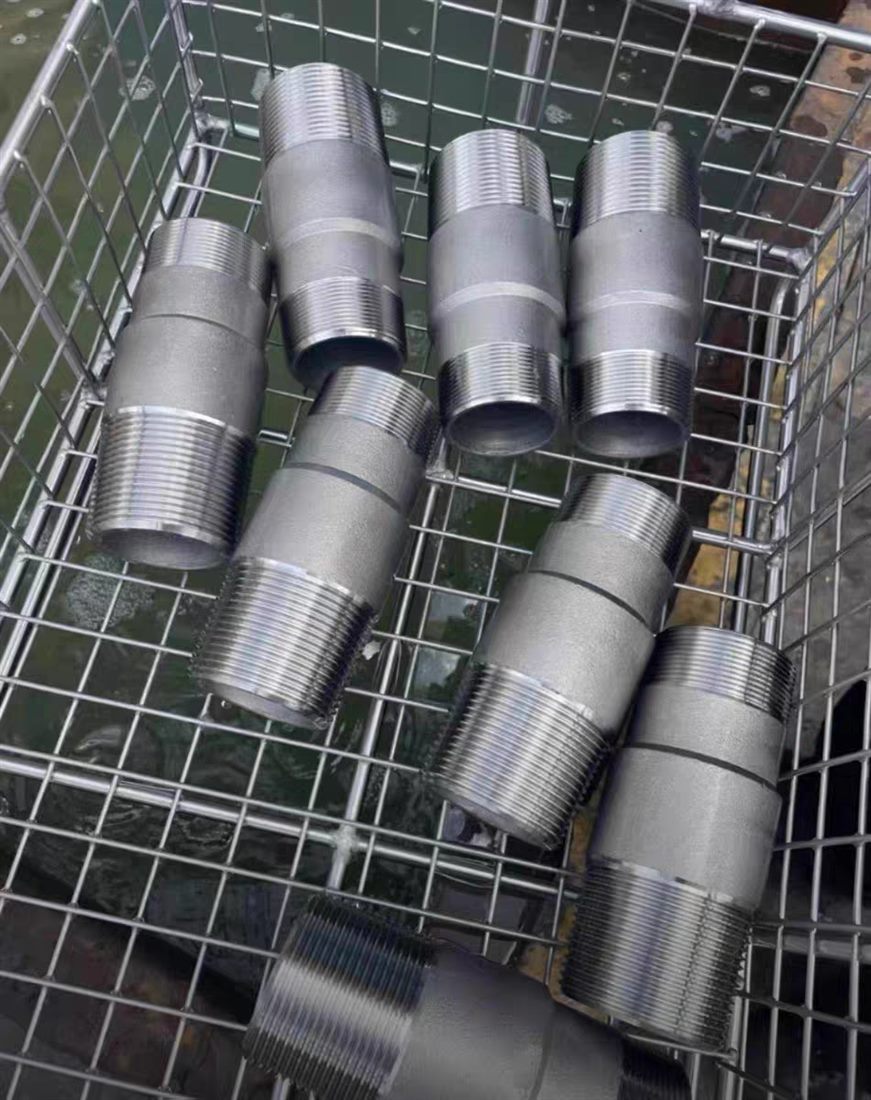
冲压油、拉伸油与切削液形成的油膜比周转指印厚得多,且常混着金属屑与粉尘。这类油污如果只做表面冲洗,油膜会在工件边角、盲孔、螺纹与折弯内侧残留,钝化后在上述位置优先起点蚀。
本品针对重油污工况配制,低泡配方便于漂洗,减少表面活性剂残留;对钢、铜、铝基材均可使用,处理后可顺畅衔接清水与后道工序。
为什么低泡很重要
高泡清洗液在槽内形成的泡沫会附着在工件表面,取出时泡沫带走的不是油而是清洗液本身。泡沫越多,漂洗负担越重,残留风险越高。低泡配方让油污随水相分离,工件出槽后过一道清水即可进入下一工序。
盲孔、螺纹与叠片工件的处理
叠片装篮时片与片之间形成毛细间隙,油污最难洗净也最难漂净。建议单片间隔装挂、加工件翻动或配合超声,取槽后倾斜排水,避免液体在凹处积存。
常见问题
除油后必须过清水吗?
必须。除油液残留会稀释钝化槽液、干扰成膜,九道路线的第 02 道就是过清水,这一步不能省。
铝件和铜件也能用同一支除油剂吗?
可以。本品对钢、铜、铝基材通用,但铝件浸泡时间要短,避免碱性条件对铝表面的过度侵蚀,具体按材质与工件状态确认。
油污特别重,需要加温吗?
油污极重时可适当提高槽液温度以加快乳化,但温度与时间需按工件、油品类型与产线条件确认,避免高温对精密件尺寸产生影响。